

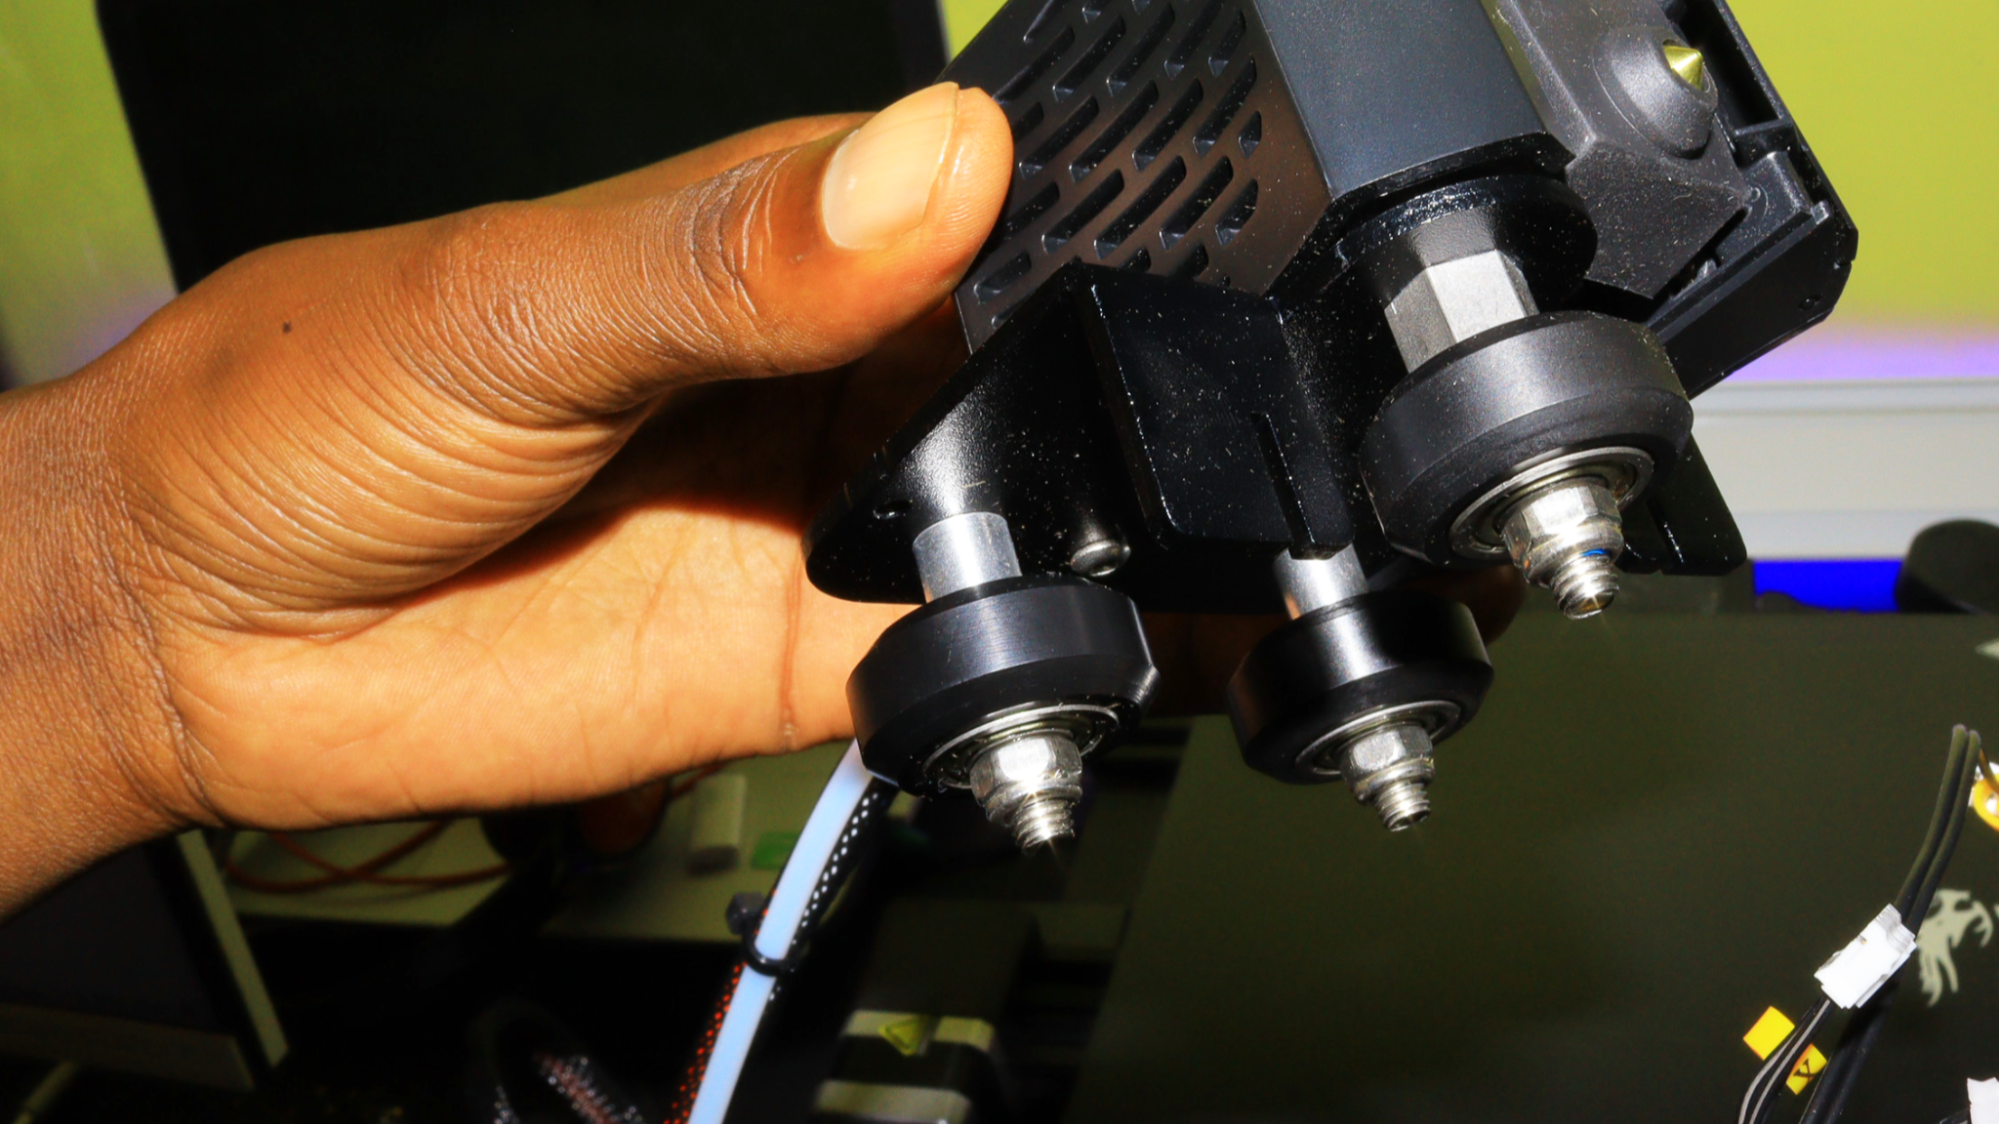
O extrusor de uma impressora 3D geralmente possui engrenagens que exercem pressão sobre o filamento para alimentá-lo no hotend. Às vezes, à medida que o motor exerce força para empurrar ou puxar o filamento, ele encontra resistência ao longo do caminho do filamento e, ao tentar agarrar, o filamento pode começar a deformar ou ser lascado pelos dentes das engrenagens do extrusor. Você pode até ouvir um som de clique durante a impressão 3D ou até ver lascas de filamento saindo do extrusor.
A resistência no extrusor pode resultar de problemas com o próprio filamento, um extrusor muito apertado, impressão 3D em alta velocidade, configurações de retração incorretas ou até um bico entupido. Como qualquer outro problema de impressão 3D, a moagem de filamento pode ocorrer até nas melhores impressoras 3D, mas felizmente, há coisas que você pode fazer para resolver o problema.
1. Afrouxe a Pressão no Extrusor
Se você estiver usando uma impressora 3D com uma mola no extrusor, como a Ender 5, deve afrouxar a mola no extrusor. A mola aplica pressão ao filamento contra as engrenagens do extrusor, garantindo uma aderência consistente do filamento. Se estiver muito apertado, o filamento será comprimido excessivamente, resultando em moagem. Você deve ajustá-la para que as engrenagens do extrusor mordam levemente o filamento.
Algumas impressoras 3D usam parafusos de tensão ajustáveis em vez de molas e, nesses casos, você deve garantir que os parafusos não estejam muito apertados. Você também deve verificar as engrenagens do extrusor, pois podem estar desgastadas ou desalinhadas, ou os detritos podem se acumular nelas, fazendo com que não agarrem o filamento de forma eficaz.
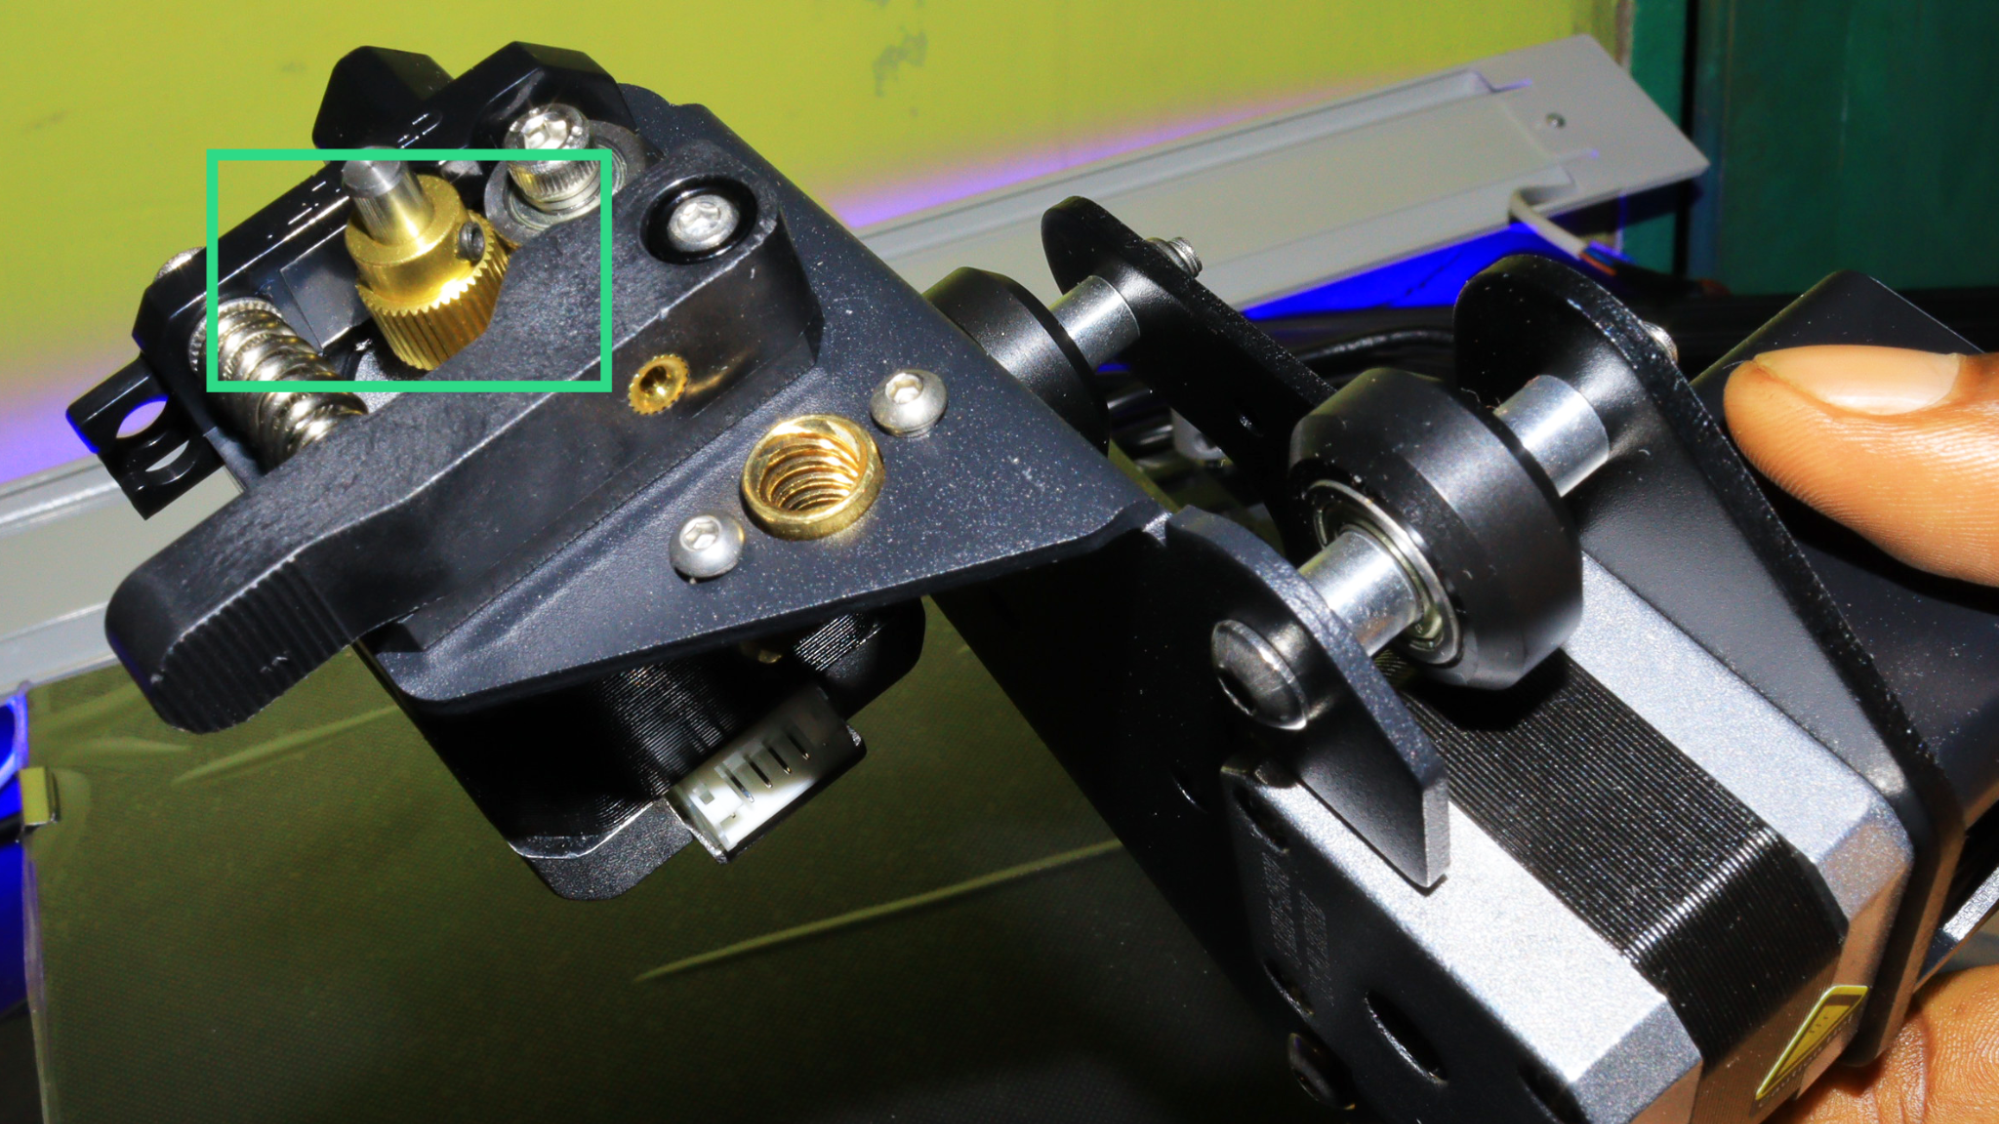
Se o dano estiver além do reparo, você pode considerar substituir todo o extrusor.
2. Reduza a Velocidade de Impressão 3D
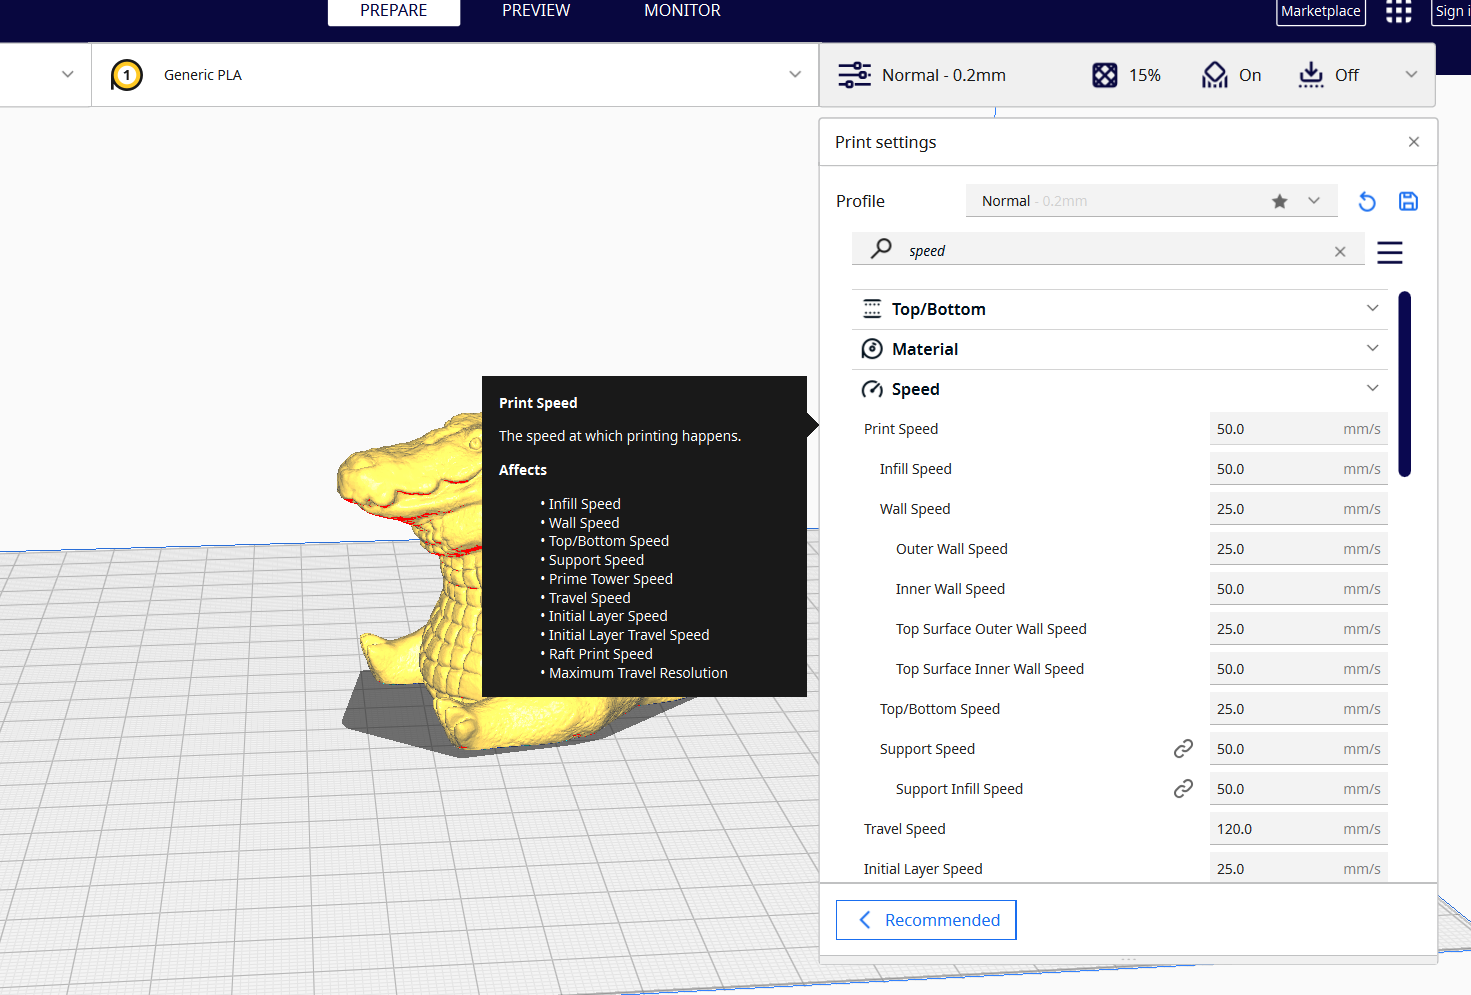
Quando você imprime em 3D em velocidades mais altas, o extrusor se esforça ao tentar empurrar o filamento rapidamente, e as engrenagens do motor giram mais rápido, aumentando a chance de moagem. Reduzir a velocidade permitirá que a engrenagem do extrusor alimente o filamento gradualmente, diminuindo a força e a pressão exercidas, e o filamento será agarrado com mais segurança sem causar problemas. Você pode reduzir a velocidade em 10 mm/s enquanto observa se há mudanças. Ao ajustar, certifique-se de não reduzi-la demais, pois isso pode resultar em outros problemas de impressão 3D.
3. Ajuste as Configurações de Retração
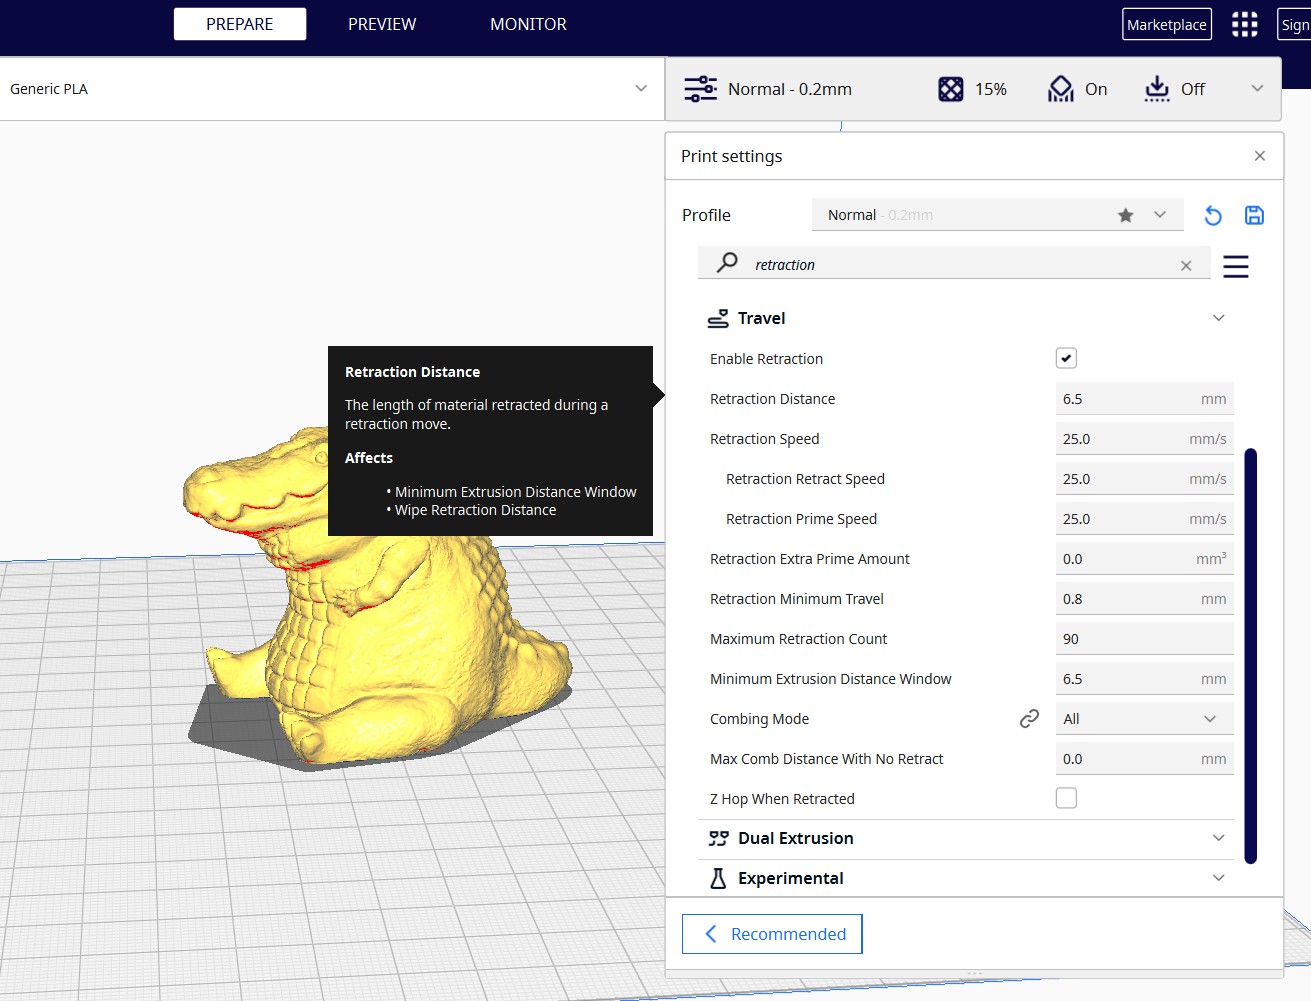
As configurações de retração instruem a impressora 3D a puxar o filamento levemente para trás do hotend quando não está extrudando, especialmente ao se mover de diferentes partes da impressão sem imprimir. Isso ajuda a evitar problemas como stringing em impressões 3D ou gotejamento de filamento enquanto o bico se move. No entanto, quando a distância e a velocidade de retração são muito altas, o filamento será puxado para trás rapidamente e com força, e isso pode fazer com que a engrenagem do extrusor perca a aderência e, quando retomar a impressão 3D, pode resultar em moagem. Quando você usa uma distância de retração adequada, significa que o filamento puxado para trás é apenas o tamanho necessário.
Você precisa ajustar tanto a distância quanto a velocidade do extrusor e garantir que não estejam muito altas ou muito baixas, pois quando estão baixas, podem resultar em stringing e até zits e blobs. Uma boa distância de retração geralmente é entre 2 a 7 mm. Dependendo de outras configurações, você pode ajustá-la em 0,5-1,0 mm até alcançar o valor ideal. A velocidade de retração ideal geralmente é entre 30 a 60 mm. Dependendo das suas configurações, você pode ajustá-la em 5 mm/s até alcançar o valor ideal.
4. Inspecione o Filamento
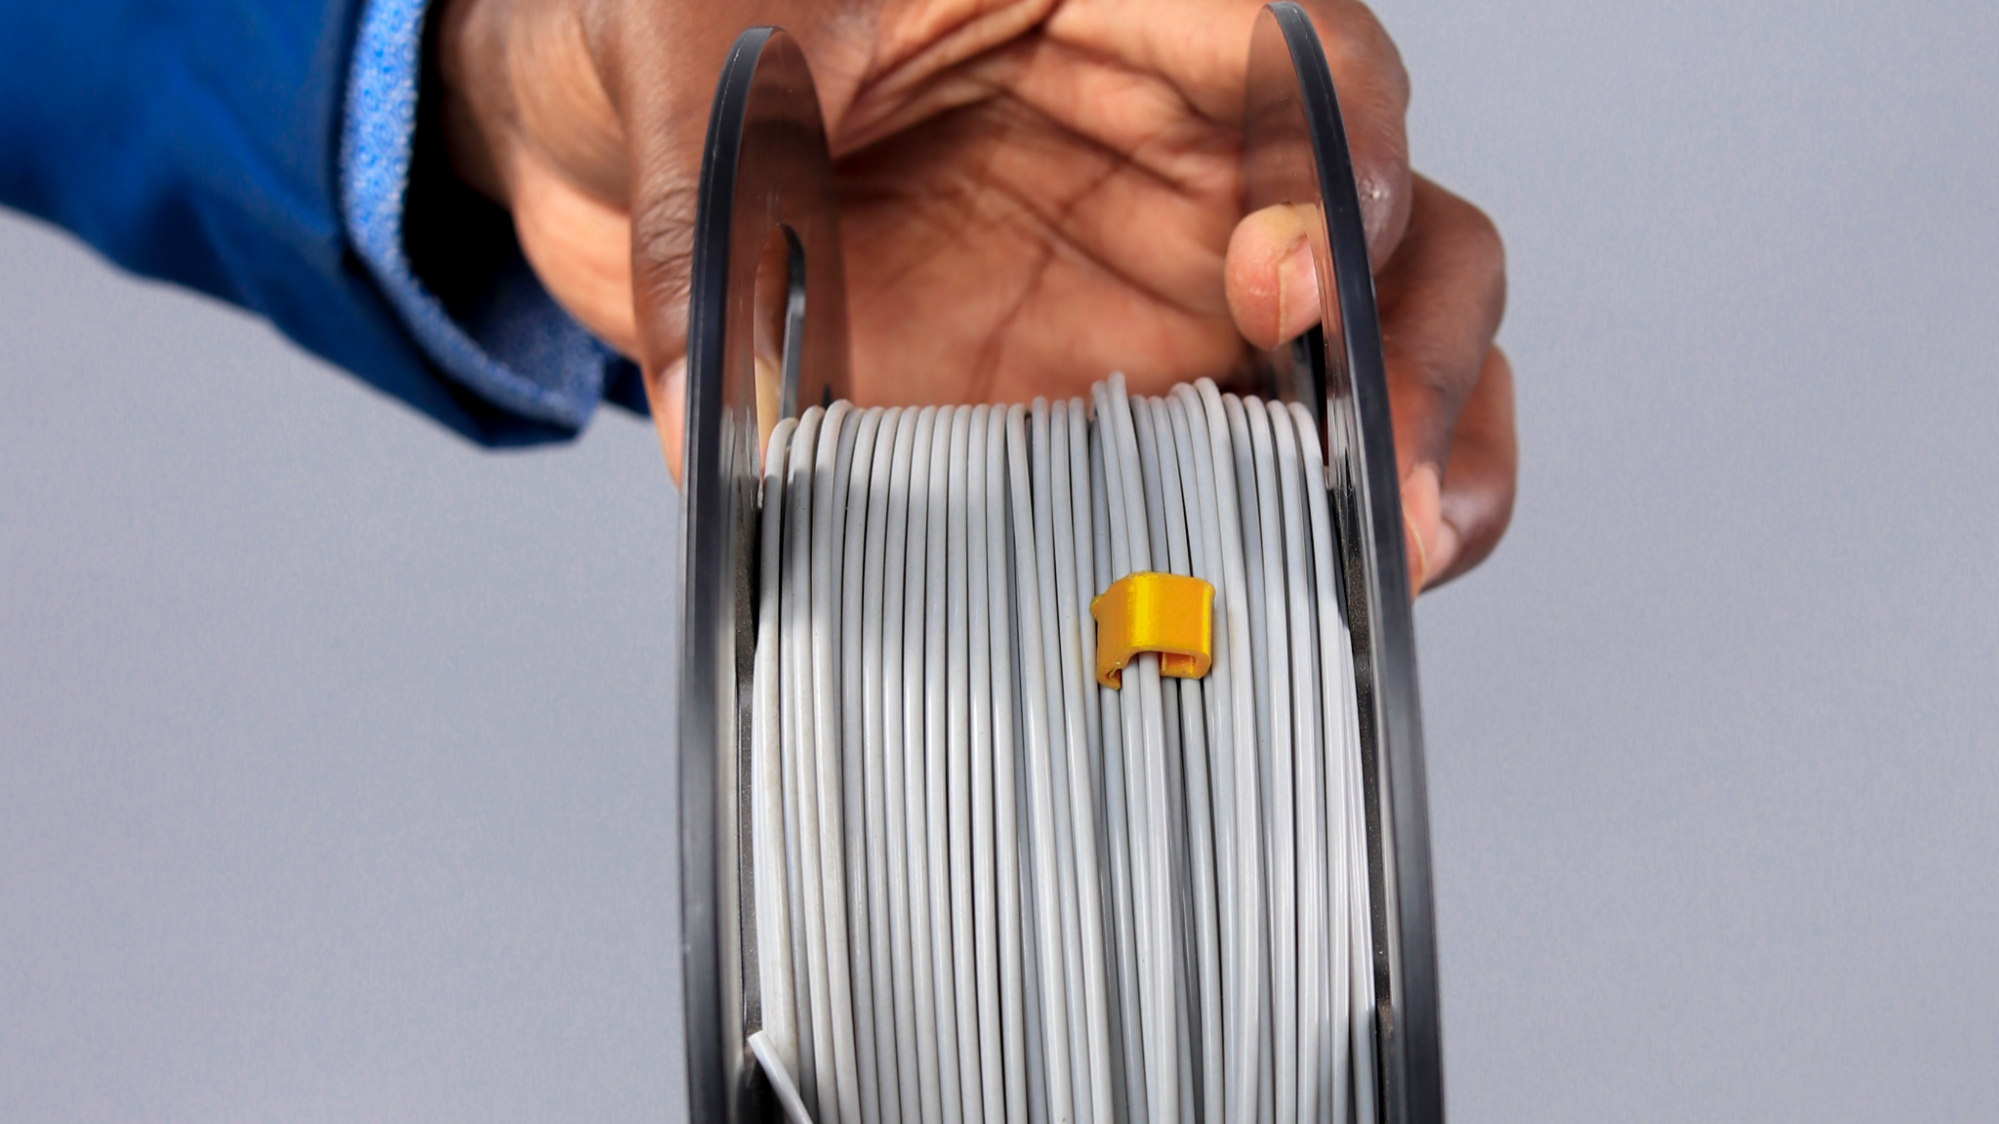
Se o filamento dobrar ou torcer, pode resultar em moagem, já que o motor do extrusor luta para empurrá-lo. Portanto, você precisa garantir que não haja obstáculos no caminho do filamento, pois eles podem impedir a alimentação suave para e do extrusor. Além disso, antes de começar a impressão 3D, você precisa verificar o carretel em si e garantir que não há emaranhados de filamento e que ele está corretamente montado na impressora 3D.
5. Verifique o Bico para Ver se Há Entupimentos
Assim como os torções e obstruções no filamento que mencionamos, um bico entupido também pode interromper o fluxo suave do filamento e aumentar a resistência durante a extrusão. Inspecione o bico e verifique se há detritos acumulados nele. Você pode testar isso inserindo o filamento, aquecendo o bico à temperatura do filamento que está usando e verificando se ele extrude pelo bico. Se não extrusar ou tiver dificuldade para extrusar, significa que há entupimentos.
Para começar a consertar, remova o filamento, use uma agulha ou um fio que se encaixe no diâmetro do seu bico e insira-o suavemente para remover os entupimentos. Se isso não funcionar, você pode tentar realizar um cold pull. Além disso, você deve sempre limpar o hotend adequadamente ao alternar entre diferentes materiais.
6. Inspecione o Bowden
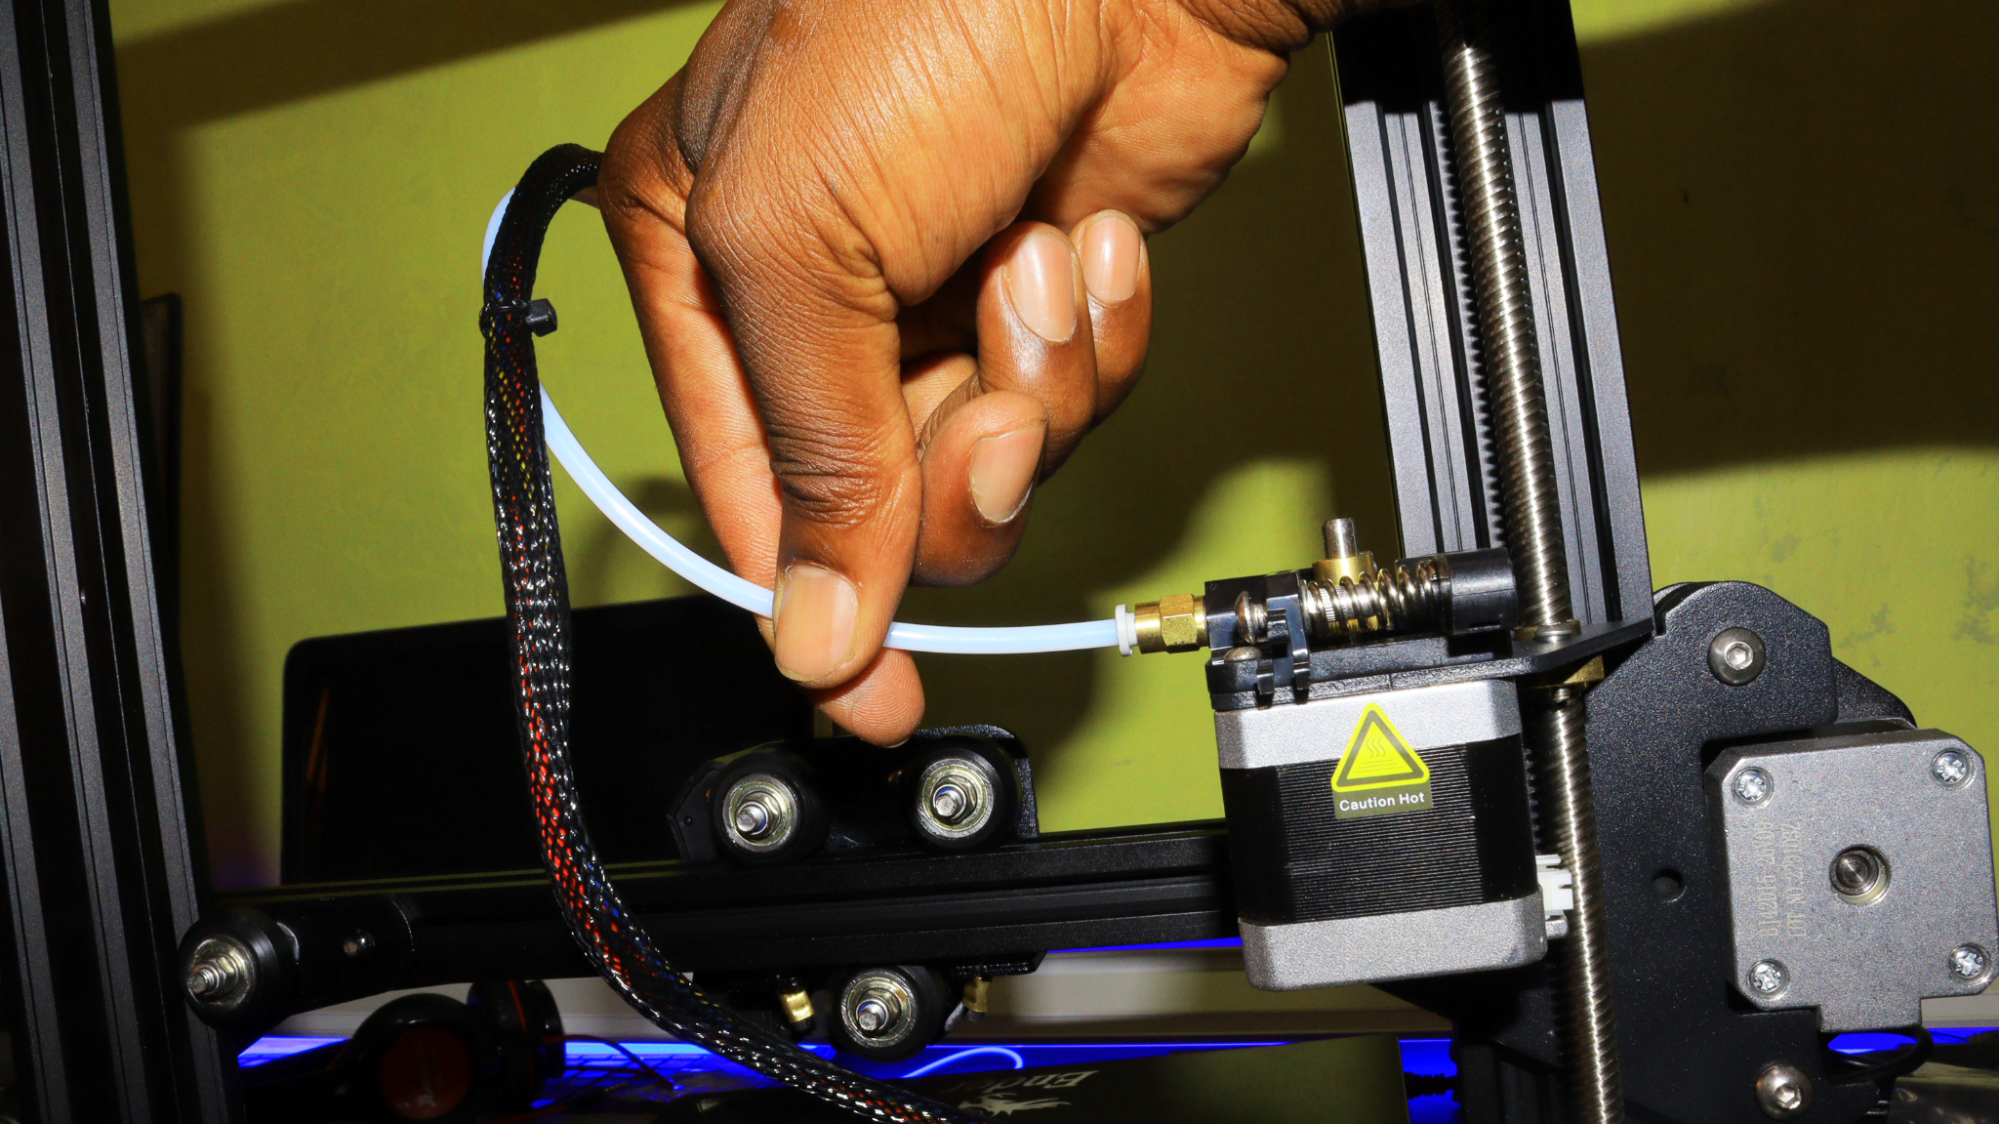
Com o tempo, resíduos de material de impressão 3D podem se acumular dentro do tubo Bowden, criando resistência ao movimento do filamento. Isso pode fazer com que o motor do extrusor lute para empurrar o filamento através do tubo, resultando em moagem à medida que as engrenagens tentam forçar o filamento através das obstruções.
Portanto, você precisa inspecioná-lo adequadamente e garantir que não haja detritos dentro. Além disso, você precisa garantir que o tubo não esteja dobrado ou torcido e resolver qualquer outro problema que possa ver. Você também pode inspecioná-lo inserindo um filamento através dele e verificando se ele pode fluir facilmente. Se perceber que há detritos teimosos que são difíceis de remover, pode optar por substituí-lo.
MAIS: Melhores Impressoras 3D